一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
服务业难题:
蒸溜車间、酵池等地域VOCs(乙酸乙酯、酯类、加硫氢)渗透压重金属超标,味道刺鼻的那种;
环保健康捡查过于频繁地,有着罚钱风险性;
传统文化生物炭降解制造费高,调换生长期短,运营各种精神压力大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预治疗价段:
风暴收尘+静电感应捕集器:避开有机废气治理广州中山大学粉末焊接烟尘及分泌物。
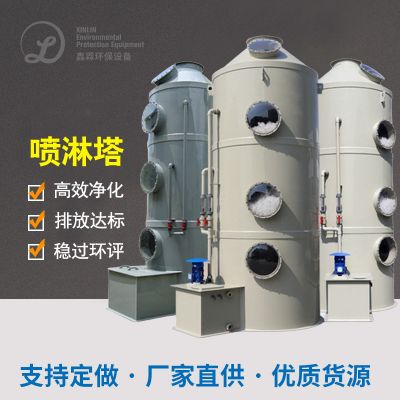
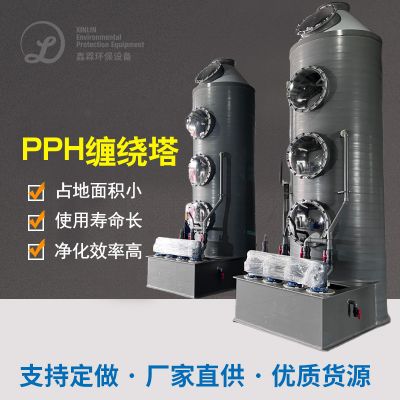
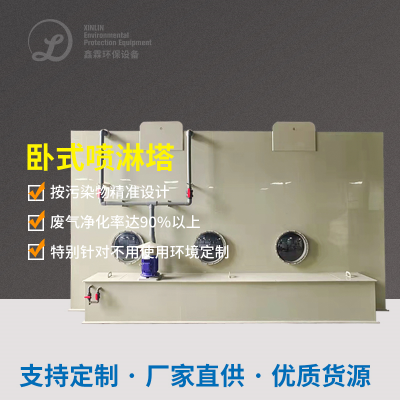
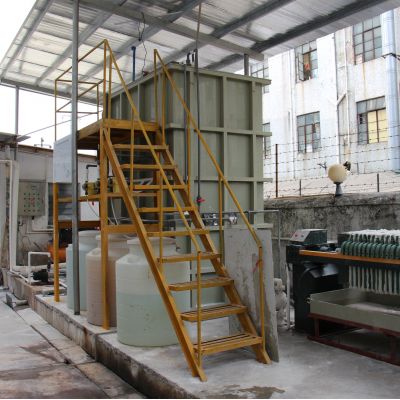
碱液喷淋泵塔:中合酸碱性的气体(如加硫氢),降低之后的主设备结垢投资风险。
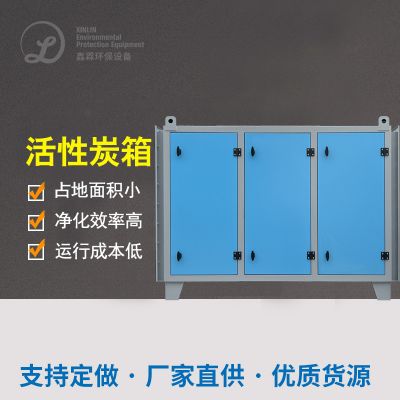
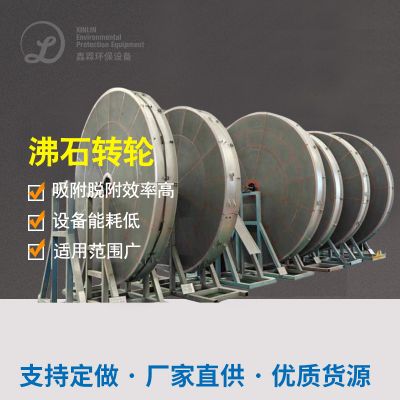
高质量活性炭吸附过程:
过滤专业能力:VOCs过滤速率≥95%,静态过滤使用量≥1.2kg/m³活力性炭;
变换模试:粘附-脱附反复启用,改变不断净化处理。
改良特异性炭食物纤维溶解塔(2组串连):
广度静化一阶段:
湿度操控:280-350℃控温挥发,充分分解的已满VOCs为CO₂和H₂O;
热量再充分利用:余热充分利用效率≥70%,大幅度降低染料成本预算。
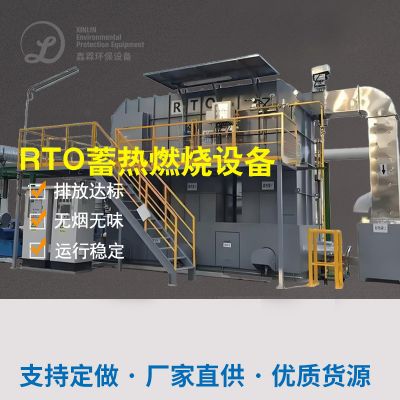
促使熔化传动装置(RTO):
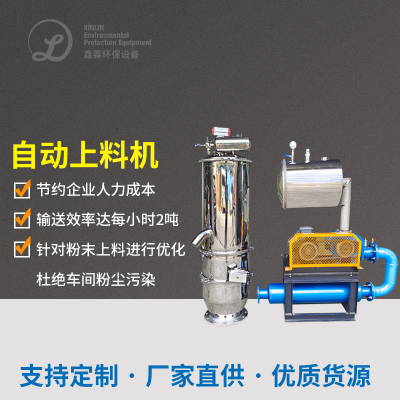
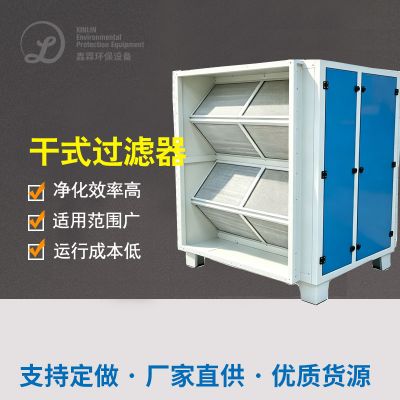
三、设施设备型号选择与设置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
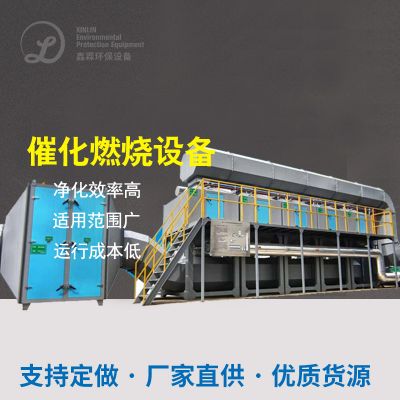
办法:采用了“活性炭树脂吸附+催化反应烧燃”组合式工艺流程,实现PLC立即监测站盐浓度系统自动调试活性炭树脂吸附/脱附变换次数。
疑难问题2:湿性好引致活力性炭易过饱和
办法:归一化处理增装祛湿保护装置(速冻干澡或膜拆分),将的废气露点控制在40℃左右。
思路3:酿酒产线通风性差
措施:订制真空集气系统软件,遍及发效池、装罐线等全步奏产污点,降低无进行进行排放。
五、治疗成效认可
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济社会盈利能力:年节约了活性酶类炭集中采购费¥115万,压缩空气万元产值能耗下降40%;
时代效益分析:加工区及附过味道没有了,职员客户投诉率骤降90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信